Thiết kế đẹp trên máy tính mà không chế tạo được với giá hợp lý thì vô dụng. Phần này bàn cách chọn phương pháp chế tạo và cách thiết kế để chế tạo dễ.
Các phương pháp và vùng phù hợp
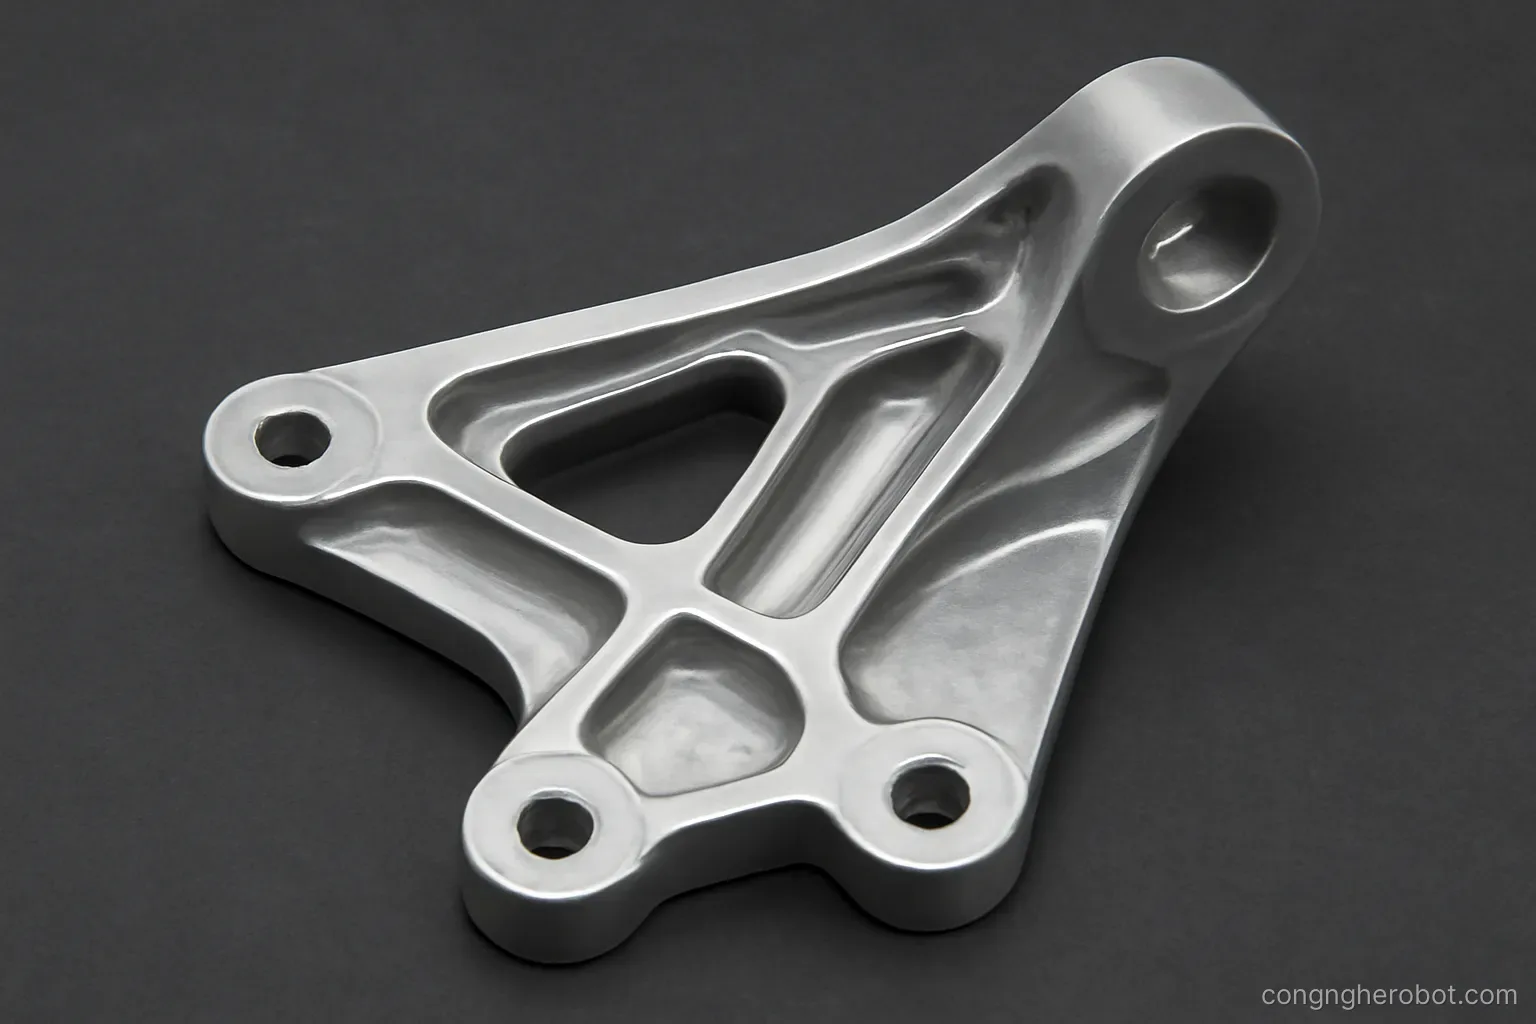
Phay điều khiển số. Chính xác nhất trong các cách phổ thông, dung sai vài phần trăm milimet đạt được với xưởng tốt. Đắt theo thời gian máy, nên chi tiết càng phức tạp càng đắt.
Tiện. Cho chi tiết tròn xoay — trục, bạc, mặt bích. Nhanh và rẻ với hình dạng phù hợp.
Cắt laser tấm. Rất nhanh và rẻ cho chi tiết hai chiều từ tấm kim loại. Không tạo được hình dạng ba chiều, nhưng ghép nhiều tấm cắt lại được nhiều thứ.
Cắt tia nước. Tương tự laser nhưng cắt được tấm dày hơn và không gây vùng ảnh hưởng nhiệt.
Uốn tấm. Kết hợp với cắt laser cho chi tiết vỏ và giá đỡ. Rẻ và nhanh.
In ba chiều nhựa. Rẻ nhất cho hình dạng phức tạp số lượng ít. Dung sai kém, độ bền hạn chế.
In ba chiều kim loại. Hình dạng phức tạp với vật liệu thật. Rất đắt, chỉ dùng khi không có cách khác.
Nguyên tắc. Ưu tiên tấm cắt và uốn cho kết cấu, phay cho chi tiết cần chính xác, in cho hình dạng phức tạp không chịu lực.
Thiết kế cho dễ chế tạo
Những điều chỉnh nhỏ tiết kiệm nhiều chi phí.
Dùng dao cắt tiêu chuẩn. Bo góc trong với bán kính bằng dao phổ biến. Bán kính lạ buộc xưởng phải mua dao riêng.
Tránh hốc sâu và hẹp. Dao dài mảnh rung, gia công chậm và kém chính xác.
Chỉ định dung sai chặt ở chỗ thật sự cần. Dung sai chặt trên mọi kích thước làm giá tăng nhiều lần. Chỉ chỗ lắp ổ trục và mặt định vị mới cần.
Giảm số lần gá đặt. Chi tiết cần gia công từ nhiều phía phải gá lại nhiều lần, mỗi lần thêm sai số và thêm chi phí.
Dùng vật liệu tiêu chuẩn. Tấm và thanh theo kích thước có sẵn trên thị trường. Đặt vật liệu ngoài quy cách mất thời gian và tiền.
Ren tiêu chuẩn. Kích thước phổ biến, không dùng ren lạ.
Hỏi xưởng trước khi hoàn thiện bản vẽ. Người gia công thường gợi ý được vài thay đổi nhỏ giảm giá đáng kể, và họ sẵn sàng nếu được hỏi.
Làm việc với xưởng gia công
Bản vẽ đầy đủ. Kích thước, dung sai, độ nhám, vật liệu, xử lý bề mặt, số lượng. Bản vẽ thiếu thông tin sẽ nhận về chi tiết không đúng ý mà không phải lỗi của xưởng.
Gửi cả tệp ba chiều. Giảm nhầm lẫn khi đọc bản vẽ.
Ghi rõ mặt chuẩn. Kích thước tính từ đâu. Ảnh hưởng trực tiếp tới sai số cộng dồn.
Làm mẫu trước khi làm loạt. Một chi tiết mẫu, kiểm tra, rồi mới đặt số lượng. Bắt được lỗi thiết kế trước khi nhân lên.
Kiểm khi nhận. Đo các kích thước quan trọng. Không kiểm thì phát hiện sai lúc lắp ráp, khi đã muộn.
Giữ quan hệ lâu dài với một vài xưởng. Xưởng quen hiểu yêu cầu của mình, báo trước khi có vấn đề, và linh hoạt hơn khi gấp.
Thời gian là ràng buộc thật. Xưởng bận thì chờ vài tuần. Lập kế hoạch có tính tới điều này, và với chi tiết quan trọng thì nên có hai nguồn.
In ba chiều dùng đúng cách
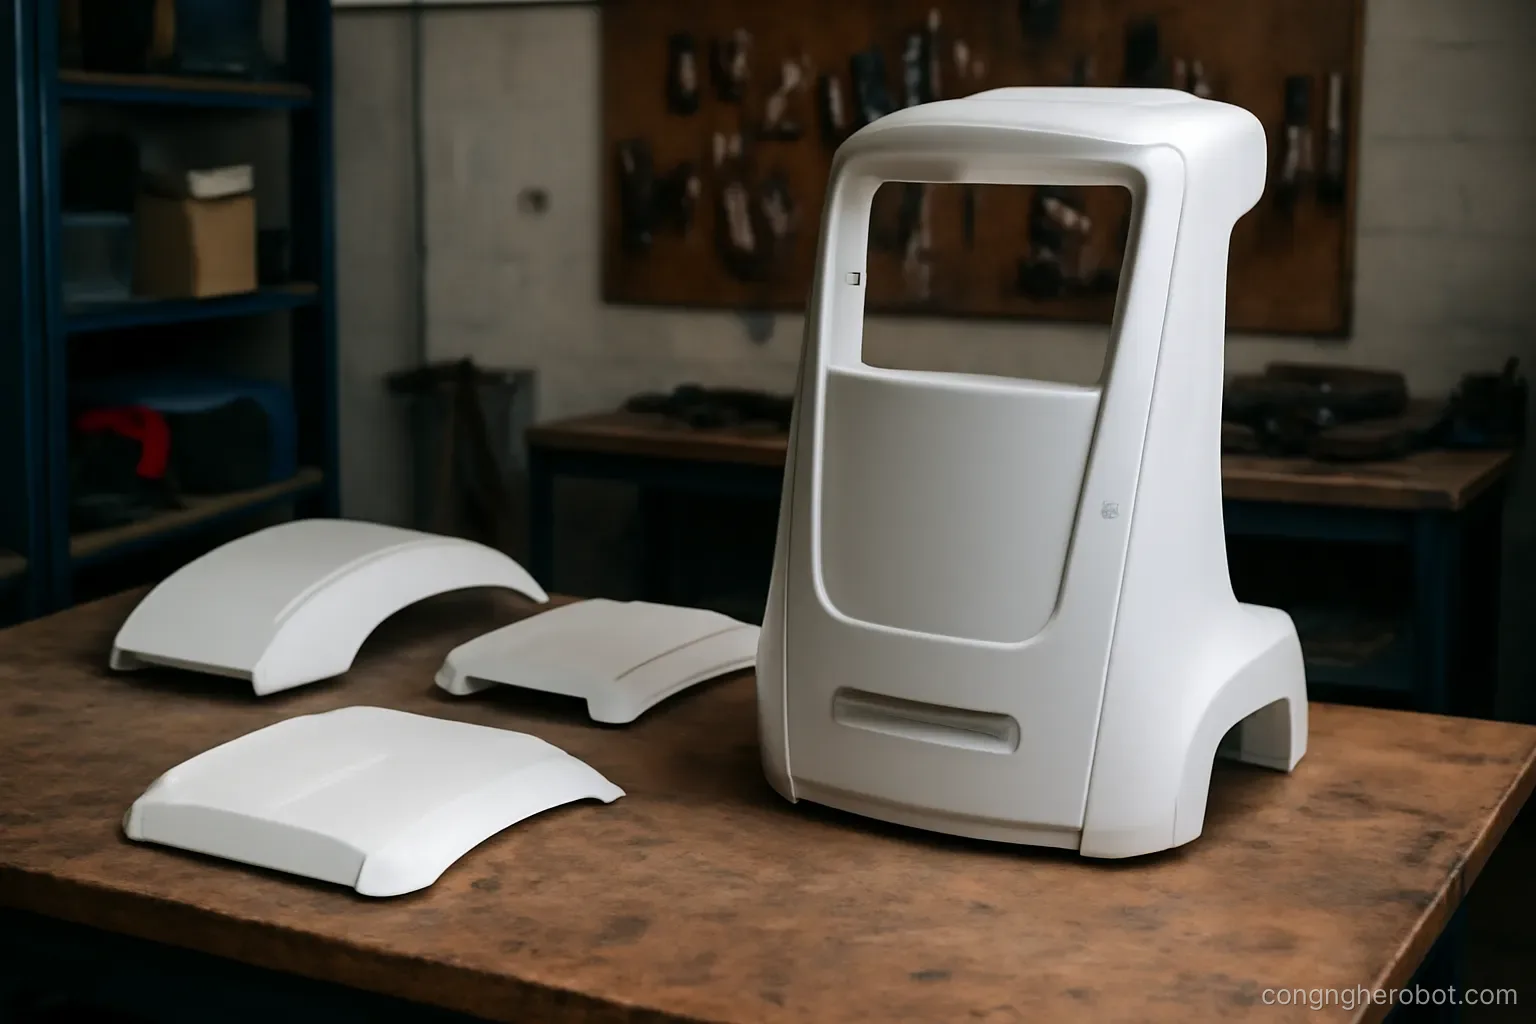
Chỗ dùng tốt. Bản mẫu nhanh, chi tiết hình dạng phức tạp không chịu lực chính, vỏ che, đồ gá, ngón kẹp tuỳ biến theo vật thể.
Ngón kẹp in là ứng dụng hay nhất. Mỗi loại vật thể một hình dạng ngón riêng, in trong vài giờ, thay đổi được dễ dàng. Đây là chỗ in ba chiều đóng góp thật cho robot công nghiệp.
Hướng in quyết định độ bền. Chi tiết yếu theo hướng vuông góc với lớp. Đặt hướng in sao cho lực chính không tách các lớp.
Chọn vật liệu theo điều kiện. Nhựa phổ thông biến mềm ở nhiệt độ không cao. Chi tiết gần động cơ hoặc phơi nắng cần vật liệu chịu nhiệt tốt hơn.
Bổ sung kim loại ở chỗ cần. Ống lót ép vào lỗ vòng bi, đai ốc chôn cho ren. Kết hợp này cho chi tiết in dùng được ở nơi mà nhựa thuần không đủ.
Dung sai. Lỗ in thường nhỏ hơn thiết kế. Cần bù hoặc gia công lại sau khi in.
Đừng dùng cho chi tiết an toàn. Chi tiết mà hỏng thì gây nguy hiểm nên làm bằng kim loại, không in nhựa.
Xử lý bề mặt và lắp ráp
Anod hoá nhôm. Tăng độ cứng bề mặt, chống ăn mòn, và cho màu. Rẻ và đáng làm với hầu hết chi tiết nhôm.
Sơn tĩnh điện. Cho vỏ và khung. Bền hơn sơn thường nhiều.
Mạ. Cho chi tiết thép cần chống gỉ. Với môi trường ẩm ven biển thì cần thiết.
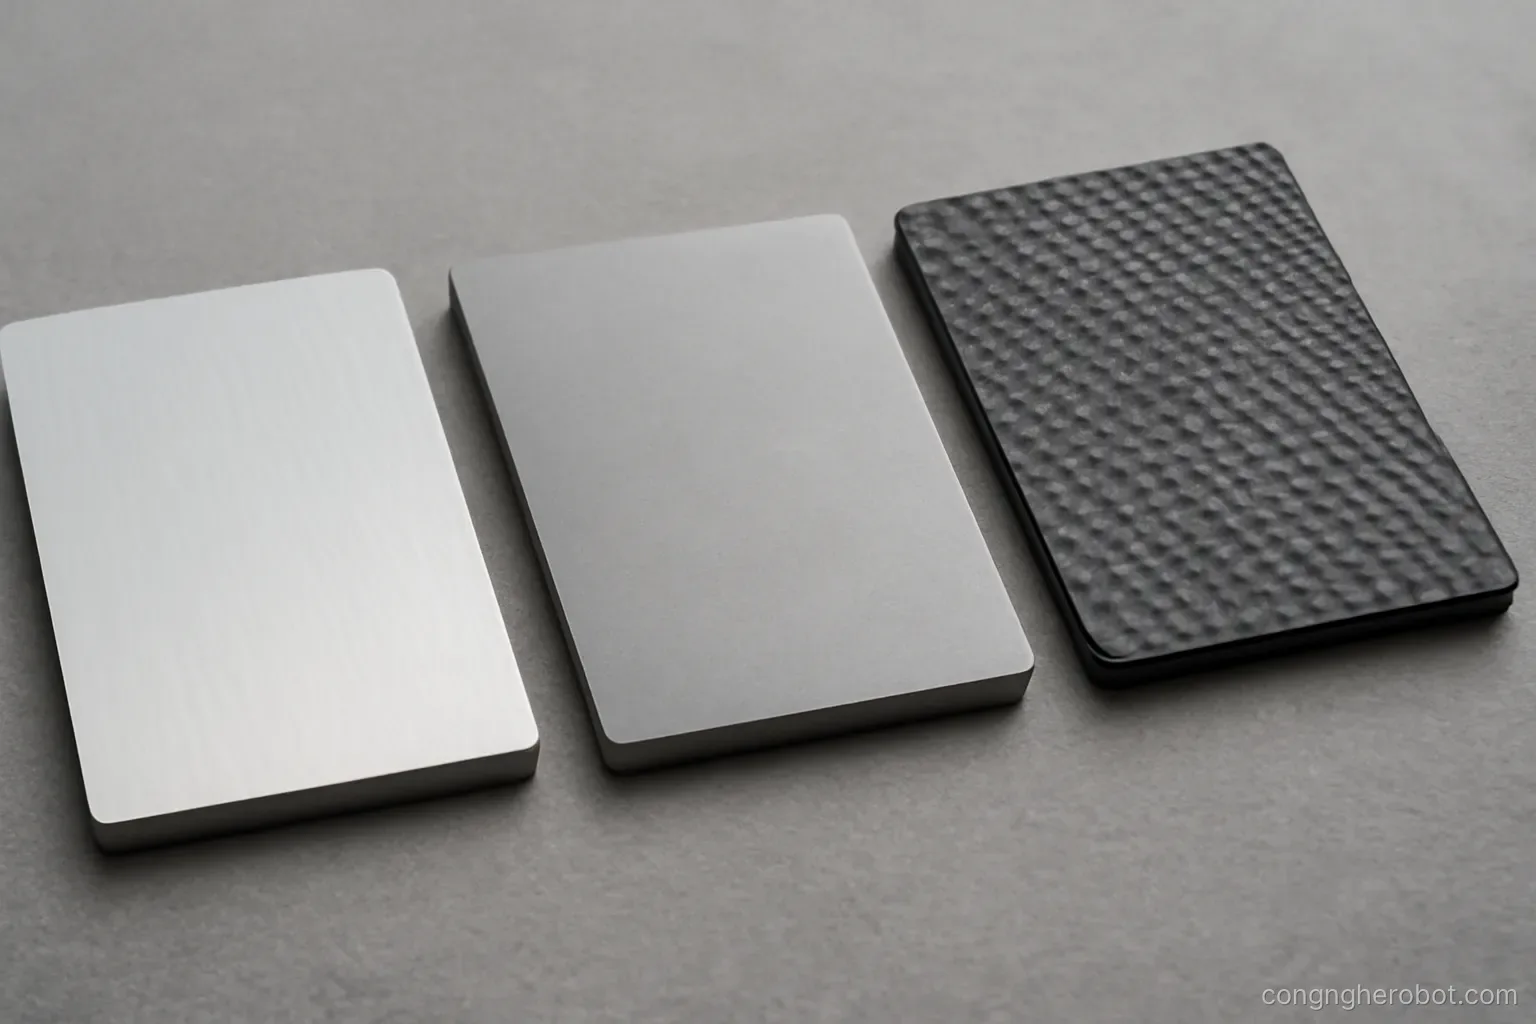
Đánh bóng hoặc phun cát. Ảnh hưởng tới thẩm mỹ và tới độ bám bẩn. Bề mặt nhám bám bẩn nhiều hơn.
Chi tiết tiếp xúc thực phẩm. Có yêu cầu riêng về vật liệu và độ nhẵn. Phải xác định từ đầu vì nó chi phối mọi lựa chọn.
Lưu ý ăn mòn điện hoá. Hai kim loại khác nhau tiếp xúc trong môi trường ẩm sẽ ăn mòn. Nhôm chạm thép không gỉ là cặp hay gặp và cần lớp cách.
Ghi mã chi tiết. Khắc hoặc dán mã lên chi tiết. Sau này thay thế hoặc đặt lại sẽ cần, và không ai nhớ được chi tiết nào là bản vẽ nào sau một năm.
Câu hỏi thường gặp
Nên ưu tiên phương pháp chế tạo nào cho kết cấu robot?
Tấm cắt laser và uốn cho kết cấu, phay cho chi tiết cần chính xác như chỗ lắp ổ trục, in ba chiều cho hình dạng phức tạp không chịu lực.
Cách giảm chi phí gia công hiệu quả nhất?
Chỉ định dung sai chặt ở chỗ thật sự cần. Dung sai chặt trên mọi kích thước làm giá tăng nhiều lần, trong khi chỉ chỗ lắp ổ trục và mặt định vị mới cần.
Ứng dụng tốt nhất của in ba chiều trong robot là gì?
Ngón kẹp tuỳ biến theo từng loại vật thể — in trong vài giờ, thay đổi dễ dàng, và không chịu lực chính nên nhựa là đủ.
Lưu ý gì khi ghép nhôm với thép không gỉ?
Hai kim loại khác nhau tiếp xúc trong môi trường ẩm sẽ ăn mòn điện hoá. Cần lớp cách giữa chúng, đặc biệt ở vùng ven biển.
Đọc thêm trong Chip & bo điều khiển và Pin & quản lý năng lượng.